Un acheteur de niveau 1 envoie un avis de modification technique pour un passe-fil en caoutchouc moulé par compression : épaisseur de paroi augmentée de 0,3 mm, objectif de dureté déplacé de 60 à 65 Shore A. Si le fournisseur achemine cette révision vers un atelier d'outillage extérieur, l'acheteur attend une semaine pour un devis et deux autres pour l'outil modifié. Si le fournisseur conçoit et usine le moule en interne, la révision est normalement proposée dans les 48 heures et les premières pièces d'essai sont sur le banc dans cinq jours. Cet écart est la raison pour laquelle conception de moules en interne est important pour la qualité et les délais de livraison des pièces en caoutchouc personnalisées.
Pour un composant en caoutchouc sur mesure, le moule n'est pas un détail de production ; c'est la définition du produit. La géométrie de la cavité, la compensation du retrait, la ventilation, les rainures de bavure et la position de la ligne de joint déterminent si la pièce est étanche, s'ajuste et survit à son cycle de service. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), un fabricant de caoutchouc de Jiaxing comptant plus de 250 employés, considère la conception de moules comme une fonction d'ingénierie interne : 12 ingénieurs de conception de moules et de formules travaillent dans le même bâtiment pour le mélange des matériaux, le moulage et l'extrusion, et une équipe d'inspection technique de 20 personnes mesure les résultats.
La conception de moules en interne supprime les allers-retours qui vous coûtent des semaines
La conception de moules en interne réduit une itération d'outillage de quelques semaines à quelques jours, car la révision des dessins, l'usinage des cavités et le retour d'information sur le processus se déroulent tous sous un même toit.
Chaque révision de conception d'un outil acheté suit le même chemin lent : le mouleur de caoutchouc transmet votre modification à un atelier d'outillage externe, l'atelier réévalue, adapte le travail à son calendrier, usine la cavité, expédie les pièces d'essai et attend les commentaires. Deux ou trois cycles de cette opération sur un seul programme peuvent effacer une fenêtre de lancement entière. Une équipe d’outillage interne évite complètement les étapes de devis et de planification.
Cycle typique de révision d’outillage 3-5 jours avec une équipe interne de conception de moules, plutôt que 18-26 jours lorsque le changement est acheminé via un atelier d’outillage externe.
La différence s'accentue tout au long de la vie d'un programme. Chaque cycle PPAP, changement de matériau et correction de terrain atteint la même boucle. Tosun programme de tuyaux moulés sur mesure Les systèmes de refroidissement OEM sont restés dans les délais grâce à une série de révisions complexes, car chacune d'elles est passée directement de l'ingénieur de formule au banc d'outillage interne plutôt qu'à l'autre bout de la ville.
Boucle d'atelier d'outillage externe
- Molder envoie une demande de dessin et de modification à l'atelier d'outillage
- Devis d'atelier d'outillage ; l'acheteur attend 5 à 9 jours
- Ordre de modification émis ; le travail entre dans la file d'attente de l'atelier d'outillage
- Cavité usinée et testée sans le composé de production
- Pièces d'essai renvoyées ; tests et rejets du mouleur
- Début du deuxième cycle de révision
Boucle d'outillage interne
- L'ingénieur moule examine la modification par rapport au dessin de l'acheteur
- Mise à jour de la cavité conçue et approuvée le jour même
- Usinage programmé sur l'atelier d'outillage interne
- L'essai utilise le composé de production réel
- Les mesures en laboratoire et les commentaires CQ arrivent en quelques heures, et non en quelques semaines
- Outil corrigé mis en production
La propriété de la conception du moule définit les tolérances qu'une pièce en caoutchouc personnalisée peut réellement respecter
La carte de tolérance d’une pièce en caoutchouc moulée par compression est fixée lors de la conception de la cavité et non lors de la fermeture de la presse.
Le caoutchouc rétrécit après durcissement et ne rétrécit pas uniformément. En fonction du polymère, de la charge de charge et du duromètre, un composé EPDM ou NBR typique se déplace de 1,5 à 3,5 % entre la cavité et la pièce refroidie. Un atelier d'outillage externe applique généralement un facteur de réduction de valeur comptable au dessin du client. Lorsque le matériau ou le processus change, cette supposition se transforme en rejets dimensionnels. Un concepteur interne applique les valeurs de retrait mesurées sur le composé réel, vérifie le résultat lors du premier essai et corrige la cavité avant le début de la production.
Tableau 1. Décisions de conception de moules et ce qu'elles contrôlent sur une pièce finie en caoutchouc personnalisée. | Décision de conception du moule | Ce qu'il contrôle | Échec typique en cas d'externalisation |
| Marge de retrait de cavité | Dimensions finales extérieures et intérieures | Les pièces sont surdimensionnées ou sous-dimensionnées chez PPAP ; géométrie rejetée |
| Ligne de séparation et rainures de bavure | Épaisseur du flash, effort de coupe, surface du joint | Marques de déchirure et chemins de fuite sur les lèvres d’étanchéité du joint |
| Emplacement de l'évent | Pièges à air, lignes de tricot, remplissage de cavités | Les vides dans les coins du dernier remplissage échouent sous la pression |
| Disposition de tirage et d'éjection | Contrainte de démoulage et déformation des pièces | Les parois minces du soufflet s'étirent ou se fendent lors du décapage |
| Acier de cavité et finition de surface | Comportement au démoulage et texture de la surface | Rester en production ; défauts de surface sur les faces d'étanchéité |
La tolérance de planification par rapport à un processus connu est ce qui différencie une pièce en caoutchouc qui réussit l'inspection du premier article de celle qui nécessite trois séries de réglages d'outils. Un joint avec une lèvre d'étanchéité de 0,4 mm, un soufflet avec une paroi de 1,2 mm ou un support à bride avec des inserts collés dépendent tous de la même chose : une cavité conçue par ceux qui l'exploiteront.
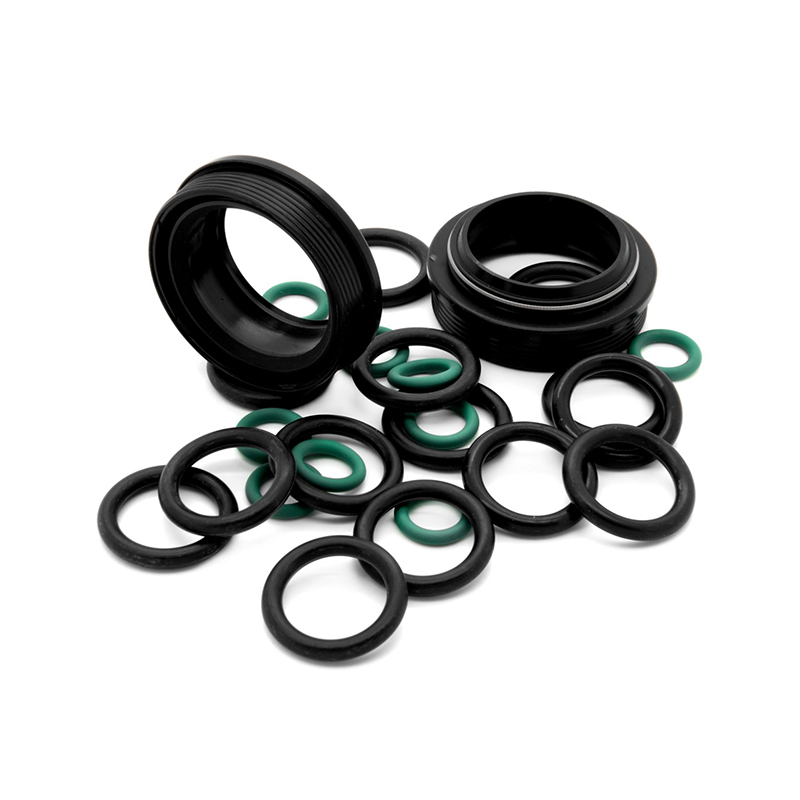
 Joints et joints en caoutchouc à bride pour la planification des tolérances dimensionnelles Cette page produit détaille les joints en caoutchouc à bride sur plusieurs composés, soutenant l'accent mis dans le paragraphe sur la conception des cavités et la planification des tolérances. Examinez les options de matériaux et les applications d’étanchéité pour aligner le comportement du composé sur le retrait et l’écoulement prévus. Voir le produit →
La formulation de composés et la conception de moules constituent un seul système d'ingénierie
La géométrie du moule et le composé de caoutchouc doivent être développés ensemble car le retrait, l'écoulement et le comportement de liaison changent à chaque changement de côté.
Un ajustement de la dureté de 60 à 70 Shore A modifie le comportement d'écoulement et le retrait après durcissement. Le passage de l'EPDM à un mélange de silicone modifie les angles de dépouille, la ventilation et le traitement de libération. Si le développement de composés et la conception de moules relèvent d’organisations différentes, chaque modification de matériau déclenche une refonte coûteuse de l’outillage. Lorsque les mêmes ingénieurs possèdent les deux, le moule est conçu en fonction de la courbe de durcissement réelle et la formulation est ajustée pour remplir proprement la cavité.
Compensation du retrait Compensation du retrait is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
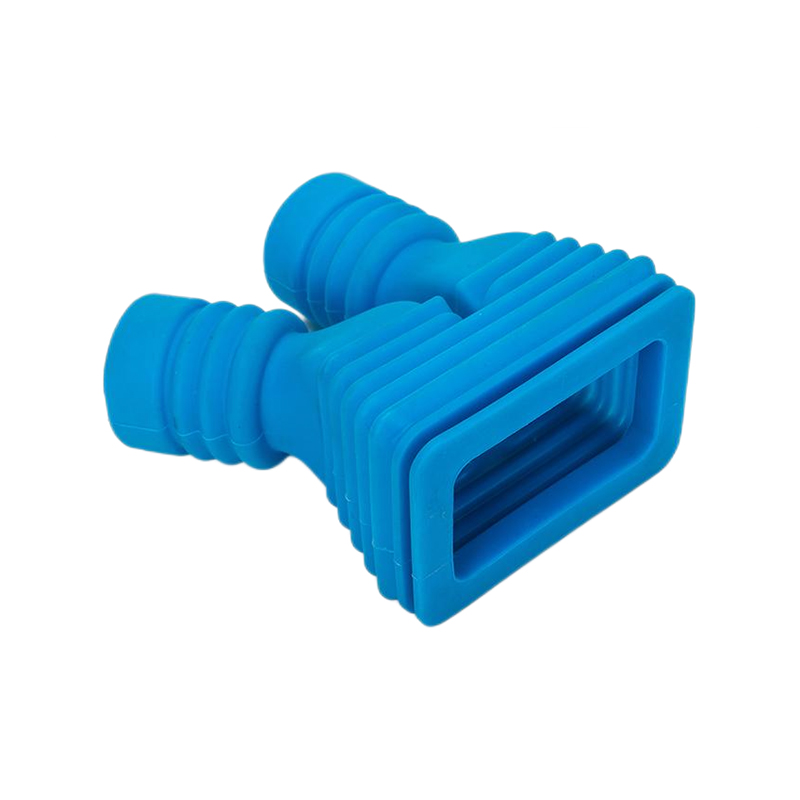
Les éléments complexes rendent visible l’interdépendance. Un soufflet en caoutchouc avec de fines parois ondulées nécessite une géométrie d'écoulement et de démoulage précise ; un diaphragme renforcé de tissu nécessite des zones de déformation contrôlée qui s'alignent avec le contour de la cavité ; un support lié caoutchouc-métal nécessite un placement de la ligne de liaison adapté aux tolérances d'insertion. Tosun associe ses 12 ingénieurs en conception de moules et en formules exactement sur ces groupes de produits, de sorte qu'une modification de dessin reste dans une seule boucle de rétroaction.
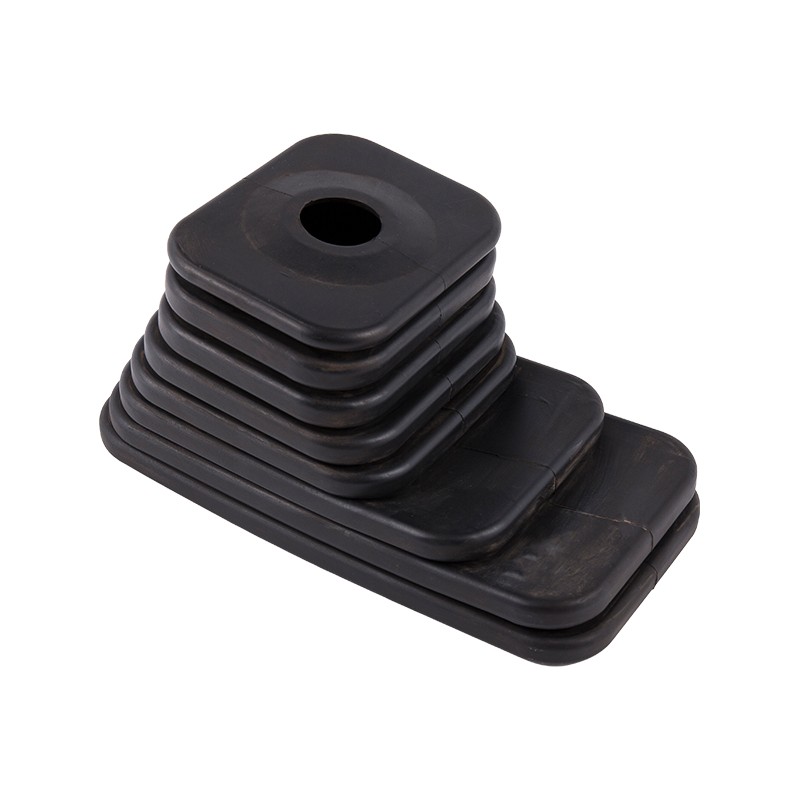
 Soufflet de démarrage de levier de vitesse EPDM avec conception de moule personnalisée Le texte précédent met en évidence les parois ondulées minces et le placement des lignes de liaison, et cette page de soufflet spécifie les plages de performances EPDM et les options de personnalisation. Il montre comment les ingénieurs de moules internes gèrent une géométrie de démoulage complexe pour les applications automobiles. Voir le produit →
Quatre contrôles pour vérifier la capacité de conception de moules en interne d'un fournisseur
Vous pouvez vérifier la capacité de conception de moules en interne avec quatre questions directes, sans demander une visite de l’usine.
- Demandez la répartition des effectifs en ingénierie. Un fournisseur disposant de capacités internes peut indiquer combien d’ingénieurs de conception de moules et combien d’ingénieurs de formules il emploie ; Tosun, par exemple, en répertorie 12 joursans les deux fonctions.
- Demandez où les cavités sont usinées. Les capacités internes de CNC, d'EDM ou de coupe à fil signifient que les modifications de conception n'attendent jamais le calendrier d'un atelier d'outillage externe.
- Demandez les trois derniers enregistrements de révision d’outillage. L’écart entre la date de révision et la date d’essai correspond à votre délai de livraison réel.
- Demandez qui mesure les premiers articles et à quelle vitesse. Les retours d'information du laboratoire et de l'inspection le jour même, soutenus par une équipe telle que le personnel d'inspection technique de 20 personnes de Tosun, bouclent la boucle assez rapidement pour corriger l'essai suivant.
12 ingénieurs en conception de moules et en formules chez Tosun
20 personnel d'inspection technique dans le laboratoire de contrôle qualité
250 employés dans les domaines du mélange, du moulage et de l'extrusion
Le même audit s’applique à tout fournisseur que vous évaluez. Ce qu'un atelier interne compétent démontre avec des chiffres, un modèle externalisé ne le peut généralement pas.
Délai typique d'itération d'outillage, jours calendaires
Conception de moules en interne versus atelier d'outillage externe pour quatre tâches d'outillage courantes
Conception de moules en interne Magasin d'outillage externe
Conception initiale de la cavité
En interne 4 jours
Externe 15 jours
Modification technique unique
En interne 3 jours
Externe 12 jours
Ajustement du retrait
En interne 2 d
Externe 9 jours
Correction d'un flash ou d'une ventilation
En interne 3 jours
Externe 10 jours
Tableau 2. Preuves à demander lors d'un audit de capacité de conception de moules en caoutchouc personnalisés. | Domaine de vérification | Preuve d’une réelle capacité interne | Drapeau rouge |
| Équipe d'ingénierie | Ingénieurs nommés en conception de moules et en formules | Nous achetons des outillages auprès d'un magasin partenaire |
| Usinage | En interne CNC, EDM or wire-cut cavity work | Tous les usinages de cavités sont sous-traités |
| Historique des révisions | Dossiers datés de la demande de modification à l'essai | Aucun enregistrement ; retravailler absorbé en silence |
| Inspection du premier article | Mesure en laboratoire le jour même et approbation du contrôle qualité | Pièces envoyées pour inspection après des semaines |
Lorsqu'un fournisseur réussit les quatre contrôles, la décision d'achat passe du prix par outil au délai de livraison total et à la qualité de premier passage dans l'ensemble du programme. La même norme s'applique que la pièce soit un joint plat ou un support lié caoutchouc-métal ; le support collé exige simplement plus de la conception du moule, car la position de l'insert et la couronne de liaison vivent dans la même cavité.
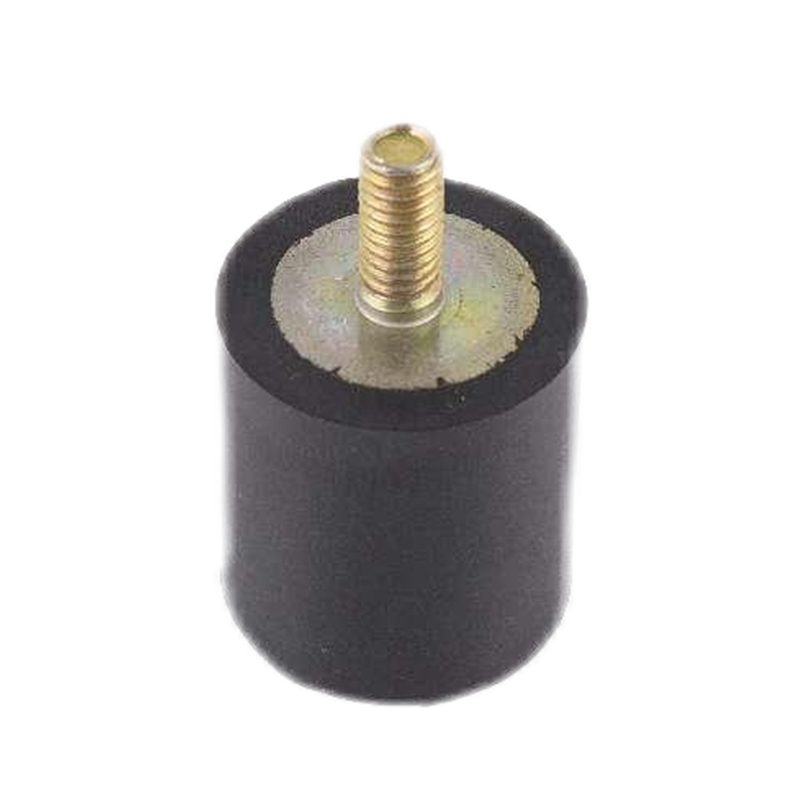
 Supports d'isolation des vibrations en caoutchouc pour la conception de cavités collées Cette page de montage répertorie les composés EPDM, NBR et personnalisables avec des détails sur la capacité de charge et l'isolation des vibrations. Il s'inscrit dans le cadre de la discussion sur les supports liés caoutchouc-métal, montrant comment la position de l'insert et la couronne de liaison sont prises en compte dans la conception de la cavité. Voir le produit →
Questions de conception de moules en interne que tout acheteur de pièces en caoutchouc personnalisées devrait poser
Combien de temps la conception de moules en interne permet-elle d'économiser sur une pièce en caoutchouc personnalisée ?
Dans le cadre d'un programme personnalisé typique, la conception initiale de l'outillage est réalisée en 2 à 4 semaines en interne, contre 6 à 10 semaines via un atelier d'outillage externe. Pour les révisions pendant le PPAP ou après des échecs sur le terrain, l'intervalle est de 3 à 5 jours contre 2 à 4 semaines par boucle.
La conception de moules en interne garantit-elle des tolérances plus strictes ?
Pas tout seul. Des tolérances plus strictes proviennent de la conception de la cavité en fonction du retrait et de l'écoulement du composé réel, puis de la mesure des premiers articles avec la même équipe. La conception de moules en interne crée les conditions nécessaires à cette boucle ; il ne garantit pas à lui seul le résultat.
La conception de moules en interne est-elle toujours importante pour une simple pièce en caoutchouc ?
Oui. Même un joint plat dépend de la compensation du retrait, de l'emplacement des rainures de bavure et de l'emplacement du plan de joint. Les pièces plus simples ont également la plus petite marge d'ingénierie, de sorte qu'une cavité imprécise apparaît comme un rejet dès le premier cycle de production.
Quel est le moyen le plus rapide de confirmer la capacité de conception de moules d'un fournisseur avant de passer commande ?
Posez les quatre questions d'audit : répartition des effectifs des ingénieurs, emplacement d'usinage des cavités, enregistrements de révision et temps de réponse du premier article. Un fournisseur doté de réelles capacités internes répondra à ces quatre questions avec des noms, des dates et des résultats mesurés.