Actualités de l'industrie
Maison / Nouvelles / Actualités de l'industrie / Du dessin à la livraison : comment les fabricants de caoutchouc sur mesure soutiennent les cycles de développement OEM


2026-10-12
Un cycle de développement OEM pour un composant en caoutchouc personnalisé commence lorsqu'un ingénieur publie un dessin et pose une question : cette pièce peut-elle être moulée, dans ce matériau, à cette tolérance, assez rapidement pour protéger une date de lancement ? Pour les soufflets, les joints, les flexibles et les supports collés, les 12 à 18 semaines entre le dessin et la livraison cachent généralement plus de risques que de coûts. Chez Jiaxing Tosun Rubber & Plastic Co., Ltd., un fabricant de caoutchouc sur mesure exploitant une usine de 15 000 mètres carrés à Jiaxing, en Chine, cette fenêtre se réduit à 9 à 10 semaines car l'examen de la conception pour la fabricabilité (DFM), la sélection des matériaux, la conception du moule, l'échantillonnage et l'inspection se déroulent en parallèle plutôt qu'en séquence. La différence entre un fournisseur de composants et un partenaire de développement apparaît dans les cinq premiers jours ouvrables suivant l'arrivée du dessin.
Un fabricant de caoutchouc personnalisé compresse un programme OEM en exécutant simultanément six flux de travail : DFM, définition du composé, outillage, échantillonnage, validation et production en série. Chaque flux de travail appartient à une fonction différente en interne, mais l'OEM les considère comme une seule chronologie. L'équipe d'ingénierie gère les hypothèses de flux de moulage et de retrait, l'équipe des matériaux mélange et teste les composés d'essai, l'atelier d'outillage coupe l'acier et l'équipe d'inspection prépare les plans de mesure. Lorsque ces équipes relèvent d'un seul maître d'ouvrage, l'OEM évite le mode de défaillance classique dans lequel un moule arrive avant que le composé ne soit validé.
| Phase de développement | Décision OEM | Action du fournisseur de caoutchouc | Durée typique |
| Libération du dessin | Géométrie du verrou, tolérances, état de surface | Revue DFM, contrôle de moulabilité, saisie du retrait | 3-5 jours |
| Définition du matériau | Définir les exigences en matière de température, de fluide, d'ozone et de charge | Recommandation composée avec données de test | 5-7 jours |
| Conception d'outillage | Approuver le concept du moule et le nombre de cavités | Nuance d'acier, ligne de séparation, emplacement de la porte | 7-14 jours |
| Échantillonnage | Test d'ajustement, de fonctionnement et d'étanchéité | Échantillon de moulage, rapport dimensionnel, premier article | 10-21 jours |
| Validation | Approbation des tests d’endurance et environnementaux | Tests par lots, certificats matériaux, fichier PPAP | 2-4 semaines |
| Rampe de production | Planifier l'approvisionnement des lignes et le stock de sécurité | Contrôle des processus, inspection finale, emballage | Continu |
Notez le chevauchement. L'examen DFM se termine pendant que l'OEM finalise encore le cycle de service, et la conception du moule commence avant la fin de la validation du composé lorsque le fournisseur effectue des essais en parallèle. Pour un couvercle moulé tel qu'un soufflet de changement de vitesse ou un soufflet de suspension, le même moule qui produit le premier article est ensuite utilisé pour la production en série, de sorte que les échantillons d'approbation reflètent la capacité réelle du processus.
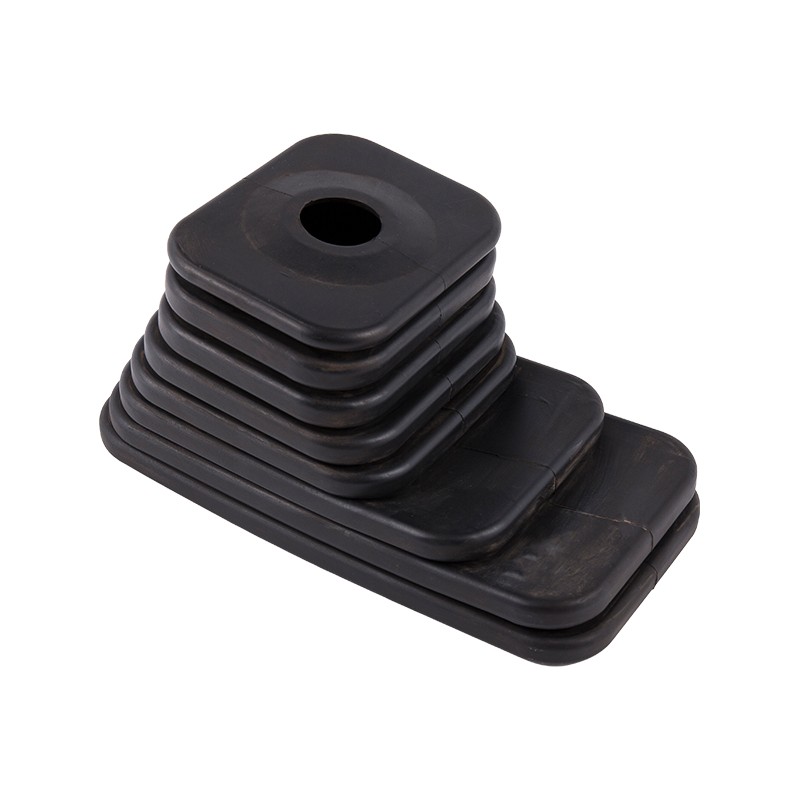
 Couvercle anti-poussière de soufflet de levier de vitesse EPDM pour applications automobiles Ce soufflet EPDM protège les systèmes de changement de vitesse avec une résistance à des températures de -40°C à 150°C. Sa conception flexible convient aux véhicules de tourisme, commerciaux et tout-terrain, ce qui la rend pertinente lors de l'examen de l'approbation des moules pour les échantillons du premier article. Voir le produit →
Une fois le DFM signé, l'outillage est déplacé vers le ligne de production de moulage la même semaine, l'OEM approuve le concept du moule.
La rapidité et la qualité des retours DFM indiquent à un OEM si un fabricant de caoutchouc personnalisé protégera le cycle de développement ou le consommera. Un fournisseur compétent répond dans un délai de trois à cinq jours ouvrables avec des informations concrètes : angle de dépouille, ligne de joint, équilibre de l'épaisseur de paroi et valeurs de retrait au moule. L'EPDM présente un retrait linéaire au moulage d'environ 1,8 à 2,5 pour cent ; le silicone peut atteindre 3,0 pour cent à 3,5 pour cent. Si la cavité est découpée sans compensation de retrait, une lèvre d'étanchéité de 50 millimètres peut se déplacer de plus d'un millimètre, suffisamment pour échouer un test de fuite.
Concevoir pour la fabricabilité en caoutchouc signifie vérifier que chaque élément géométrique peut être moulé, démoulé et mesuré dans la tolérance indiquée avant que l'acier ne soit coupé.
La sélection des matériaux détermine la conception du moule, le cycle de durcissement et le prix unitaire. Un fabricant de caoutchouc personnalisé doit donc proposer le composé avant de proposer l'outil. Le dessin nomme souvent un élastomère générique ; le fournisseur le convertit en un composé spécifique avec une dureté Shore A, une fenêtre de service et des cibles de compression. L'EPDM résiste à l'ozone et aux intempéries de -50°C à 150°C et convient aux durites de radiateur, aux joints de porte et aux soufflets. Le silicone conserve sa flexibilité de -60°C à 230°C pour les joints et capuchons électriques. NBR gère le pétrole et le carburant. Le caoutchouc naturel absorbe les vibrations comme supports et pare-chocs.
| Élastomère | Gamme de services | Point fort | Pièces OEM typiques |
| EPDM | -50°C à 150°C | Résistance à l’ozone, aux intempéries et à l’eau | Durites de radiateur, joints de porte, soufflets |
| Silicone | -60°C à 230°C | Stabilité thermique, faible déformation rémanente | Joints, bouchons, étanchéité électrique |
| NBR | -30°C à 100°C | Résistance à l'huile et au carburant | Tuyaux d'huile, joints de carburant |
| Caoutchouc naturel | -50°C à 80°C | Élasticité et résistance à la déchirure | Supports vibrants, pare-chocs |
Lorsqu'un joint de bride doit maintenir la pression et la chaleur dans le même joint, l'EPDM avec une faible déformation rémanente à la compression constitue la référence habituelle, et le laboratoire d'essai doit fournir des données sur la déformation rémanente à la compression et le gonflement de volume avant l'approbation du moule.
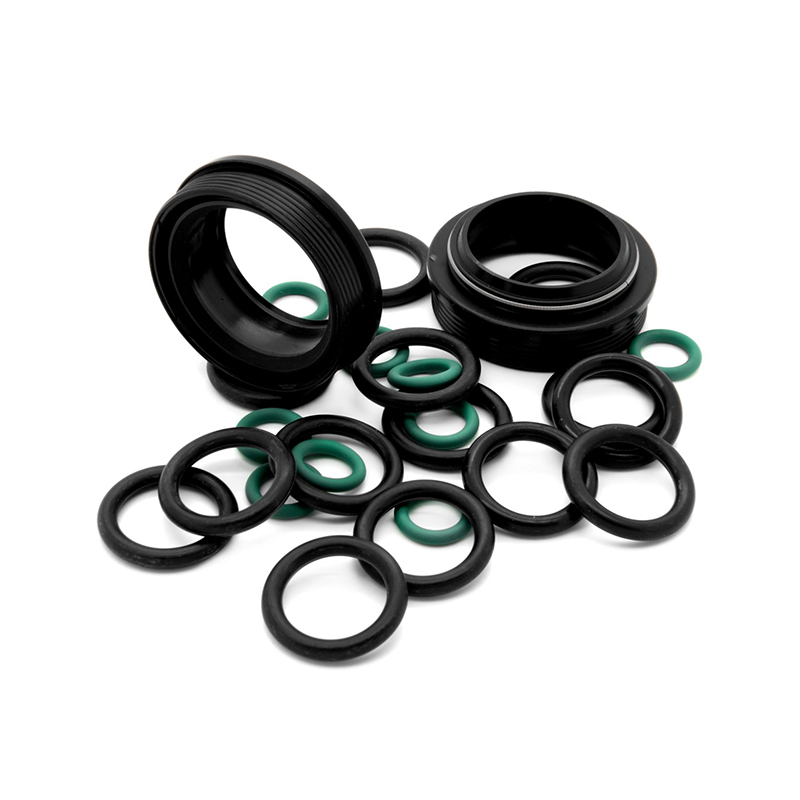
 Joints en caoutchouc à bride et joints dans plusieurs options d'élastomère Cette sélection de joints couvre l'EPDM, le NBR, le silicone, le FKM et plus encore, avec des applications dans l'étanchéité aux fluides et à la pression. Les données de compression sont importantes pour les joints à bride, elles correspondent donc au contexte de la validation des matériaux avant l'approbation du moule. Voir le produit →
L'échantillonnage parallèle, dans lequel la construction du moule, les essais de matériaux et l'inspection dimensionnelle se chevauchent, réduit le cycle de développement OEM d'environ 18 semaines à environ 10 semaines. Un programme conventionnel se déroule en séquence : attendre le moule, attendre le matériau, attendre le rapport de test. Lors d'un échantillonnage parallèle, l'acier à outils est coupé pendant que le lot composé est mélangé, et les premiers tirs sont mesurés la semaine même où le moule est poli.
La durée totale passe de 18 semaines à 10 semaines car aucune phase n'attend la fin de la précédente. Pour les profils continus, la même logique parallèle se déplace vers le ligne de production d'extrusion de caoutchouc , où les essais sur matrice remplacent les essais sur moule.
Un fabricant de caoutchouc sur mesure obtient le rôle de livraison OEM uniquement lorsque la production en série respecte les mêmes tolérances que celles présentées par les échantillons approuvés. La mise à l'échelle est le point où les petits fournisseurs échouent : une pièce parfaitement mesurée dans la salle d'échantillons dérive lorsque le même moule fonctionne à la pression de production. Tosun atténue ce problème avec plus de 250 employés, dont 12 ingénieurs en conception et formulation de moules et une équipe d'inspection technique de 20 membres, dans un bâtiment de 18 000 mètres carrés.
L'équipe d'inspection contrôle les matériaux, les pièces en cours de fabrication et les produits finis, et le laboratoire sur site prend en charge les demandes de test que les clients OEM placent généralement dans leur PPAP. Les supports vibrants constituent le boîtier multi-matériaux le plus clair : un insert en acier, un élément en caoutchouc et une interface durcie deviennent un composant qui doit survivre à des cycles de charge répétés.
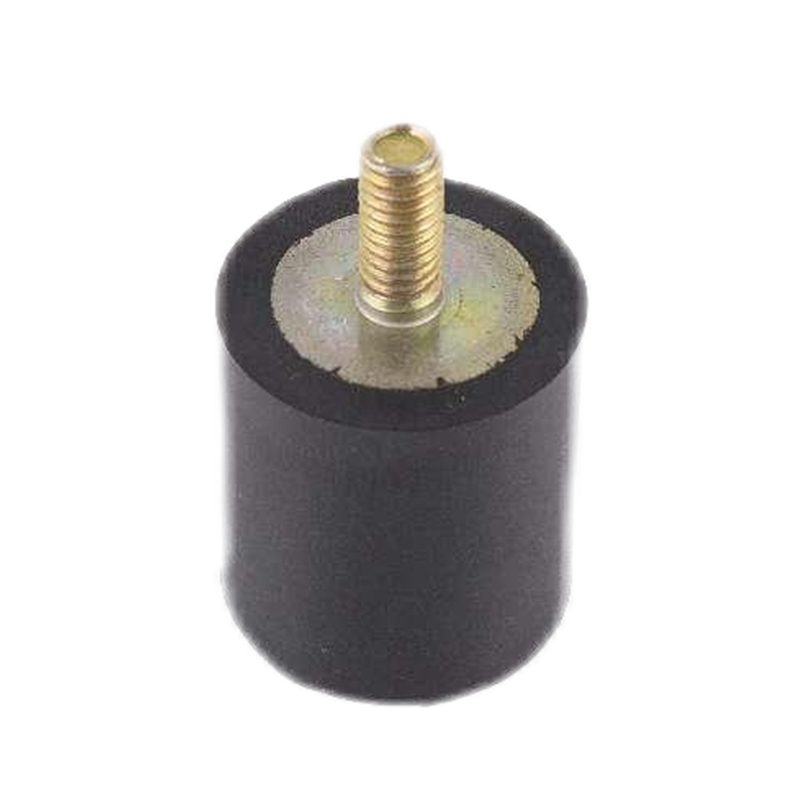
 Supports d'isolation des vibrations en caoutchouc pour véhicules et équipements industriels Ces supports combinent du caoutchouc avec des inserts en acier pour les applications de moteur, de cabine et de transmission, offrant une capacité de charge élevée et un amortissement des vibrations. Ils illustrent des pièces multi-matériaux pertinentes pour la documentation PPAP et les exigences de certification des matériaux. Voir le produit →
Le processus d'approbation des pièces de production est le package de documentation qu'un OEM utilise pour confirmer qu'un processus fournisseur peut produire des pièces de manière cohérente dans les tolérances des dessins. Il comprend des rapports dimensionnels, des certificats de matériaux et des données de capacité.
La fiabilité des livraisons dépend de la planification du matériel et non de la chance. Un calendrier confirmé avec des exemples de rapports et des résultats de tests par lots donne à l'acheteur OEM un signal clair que la date de lancement est protégée.
Une liste de contrôle de cinq minutes avant qu'un dessin ne quitte votre bureau évite les retards les plus courants dans un cycle de développement de caoutchouc OEM.
Pour une pièce moulée en EPDM ou en silicone, un cycle typique est de 12 à 18 semaines. Avec un échantillonnage parallèle et un atelier d'outillage intégré, la même pièce peut atteindre PPAP en 9 à 11 semaines, en fonction de la complexité géométrique et du nombre de tours d'itération.
Le dessin doit indiquer les tolérances fonctionnelles, la plage de température de service, l'exposition au fluide ou au milieu, la dureté Shore A, les certifications requises et le volume annuel. L'ajout de l'environnement d'exploitation aide le fabricant à recommander le bon élastomère avant le démarrage de l'outillage.
Un fabricant compétent utilise une équipe d’inspection dédiée, un laboratoire de tests, des contrôles en cours de processus et une documentation PPAP. Tosun, par exemple, dispose de 20 agents d'inspection technique et d'un laboratoire sur site pour délivrer des certificats de matériaux et des rapports dimensionnels pour chaque lot.
Les pièces moulées utilisent des cavités fermées et conviennent aux soufflets, aux joints, aux bouchons et aux supports collés ; les pièces extrudées passent à travers une matrice pour former des profils continus tels que des coupe-froid et des joints de canal. Le choix modifie le temps d'outillage, la logique d'échantillonnage et les commentaires DFM que vous recevez.
Centre de produits
Caoutchouc pour insérer la liaison Produits en caoutchouc extrudés Tuyau en caoutchouc Produits moulés personnalisésLiens rapides
Contactez-nous
Droit d'auteur ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Tous droits réservés.
Produits en caoutchouc et en plastique personnalisés