Chaque batterie de véhicule électrique moderne comporte des centaines d'interfaces scellées : raccords de liquide de refroidissement, évents de décompression, presse-étoupes haute tension, couvercles de modules et coussins de support de cellule. Un sac passager typique contient 400 à 800 cellules cylindriques ou en forme de poche, et la différence entre une durée de vie de dix ans et un rappel coûteux se résume souvent à une pièce en caoutchouc moulé pesant moins de 50 grammes. Le moulage en caoutchouc sur mesure est essentiel pour l'étanchéité et la gestion thermique des batteries de véhicules électriques, car la géométrie, le matériau et la tolérance de chaque joint déterminent si le circuit de liquide de refroidissement tient, si l'évent se libère à la bonne pression et si le boîtier conserve son indice de pénétration pendant toute la durée de vie du véhicule.
En cas d'emballement thermique, une seule cellule lithium-ion peut libérer du gaz à une température supérieure à 400 °C en quelques secondes. Le joint d'évent est le dernier chemin contrôlé pour cette libération de pression.
Les packs de batteries EV créent des conditions d’étanchéité sans faces de joint de moteur
Un joint de bloc de batterie doit contenir du liquide de refroidissement, absorber les vibrations constantes et maintenir sa force d'étanchéité sur une plage de température comprise entre -40 °C et 80 °C, une combinaison qui dépasse n'importe quelle tâche d'étanchéité unique dans un véhicule à combustion interne.
Dans un moteur, le liquide de refroidissement circule à travers quelques dizaines de joints, pour la plupart des connexions métal sur métal rigides avec des joints conventionnels. Un pack lithium-ion est un boîtier scellé avec quatre tâches d'étanchéité distinctes :
- joints à face plate scellant l'interface plateau-couvercle
- Joints toriques scellant les raccords de liquide de refroidissement et les raccords cannelés
- bottes moulées protégeant les connecteurs haute tension
- vannes d'égalisation de pression qui effectuent des cycles sur des milliers d'événements de ventilation
La boucle de liquide de refroidissement fonctionne entre 1,5 et 3 bars avec des mélanges éthylène-glycol qui adoucissent de nombreux élastomères, tandis que le pack doit répondre à la protection IP67 ou IP6K9K et satisfaire aux normes de sécurité telles que UN ECE R100 et GB 38031. Le gonflement des cellules ajoute une autre variable : à mesure que les cellules vieillissent, elles se dilatent et modifient la pression de la pile, de sorte que les joints du module et du collecteur doivent continuer à fonctionner pendant que le boîtier bouge de fractions de millimètre.
Une fuite de liquide de refroidissement à l'intérieur d'un boîtier de batterie peut combler les cellules adjacentes et provoquer un court-circuit interne. Chaque joint moulé du pack constitue une couche de défense contre cette chaîne de défaillance.
Moulage de caoutchouc sur mesure pour la gestion thermique : le travail du joint
Les joints en caoutchouc moulé constituent la limite physique entre le circuit de refroidissement et le compartiment électrique, et leurs performances de compression à long terme déterminent la fiabilité de l'ensemble du système de gestion thermique.
1,5 à 3 bars pression de fonctionnement de la boucle de refroidissement
IP6K9K cible de protection contre la pénétration
10 ans durée de vie cible du joint
Un pack refroidi par liquide achemine le liquide de refroidissement à travers des plaques froides situées sous chaque module. Les joints moulés scellent les joints entre les plaques, les collecteurs et les raccords, souvent sous des formes non circulaires que seul le moulage par compression peut produire de manière économique. Le moulage par transfert et par injection ajoute des nervures de positionnement, des lèvres de rétention et des sections transversales asymétriques qui simplifient l'assemblage. Un joint moulé à la jonction du liquide de refroidissement et du collecteur doit résister au glycol et conserver sa force d'étanchéité pendant plus de dix ans de cycles thermiques. Lorsque le joint se détend, le liquide de refroidissement migre vers les cellules et déclenche des courts-circuits internes.
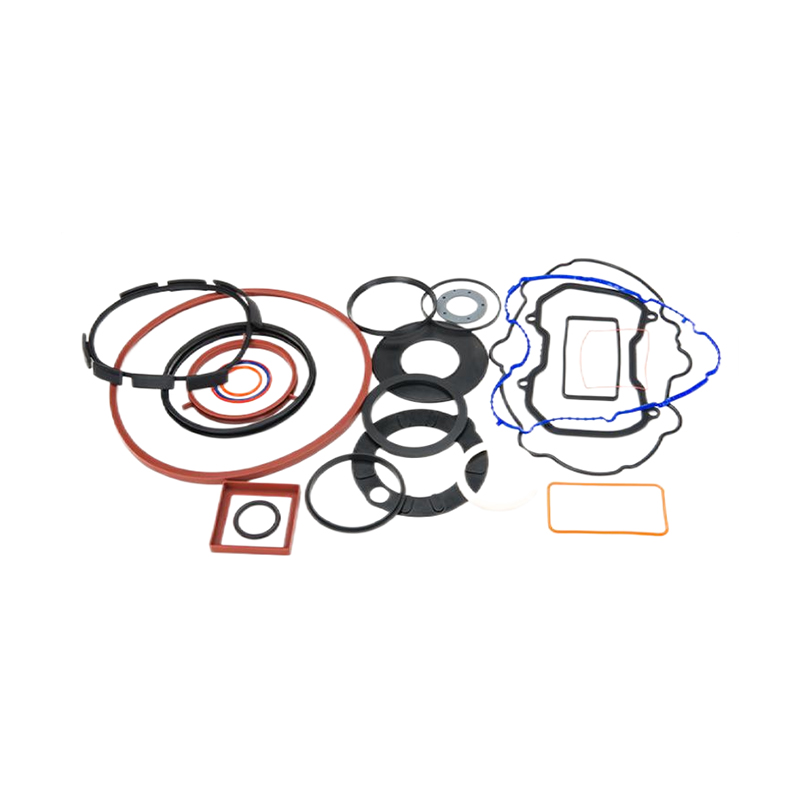 Joints en EPDM et en caoutchouc de silicone moulés sur mesure pour les systèmes de refroidissement Ce fournisseur fournit des joints moulés par compression pour les jonctions du collecteur de liquide de refroidissement, avec des options de matériaux couvrant l'EPDM, le silicone et le FKM pour répondre aux besoins thermiques, de flexibilité et de résistance chimique des packs de batteries. Voir le produit →
Une perte de 0,1 mm d'épaisseur comprimée sur un joint de 300 mm peut faire chuter la pression de contact en dessous du seuil d'étanchéité.
Adaptation de l'élastomère au cycle de service de la batterie : EPDM, silicone ou FKM
L'EPDM est la valeur par défaut pour les joints de batterie orientés vers le liquide de refroidissement, le silicone l'emporte là où les températures extrêmes ou la flexibilité sont importantes, et le FKM est réservé aux environnements chimiquement agressifs où son coût plus élevé est justifié.
Le monomère éthylène-propylène-diène (EPDM) résiste mieux au liquide de refroidissement éthylène-glycol que la plupart des élastomères, maintient une faible déformation rémanente à la compression et fonctionne en continu jusqu'à 150°C. Le silicone étend le plafond jusqu'à 230°C et reste flexible jusqu'à -60°C, mais sa résistance à la déchirure est moindre et certains additifs pour liquide de refroidissement peuvent le dégrader. Le caoutchouc fluorocarboné (FKM) supporte une gamme chimique plus large et survit jusqu'à 250°C, soit plusieurs fois le coût du matériau de l'EPDM. Un nombre croissant de programmes de batteries utilisent le surmoulage bi-matière : un cordon d'étanchéité en silicone sur un support EPDM, alliant flexibilité et résistance chimique en une seule pièce. Avant de finaliser un cahier des charges, lisez notre guide sur moulage en caoutchouc sur mesure de la conception à la production.
Température maximale de service continu (°C)
FKM 250
Silicone 230
EPDM 150
NBR 120
Comparaison des propriétés de l'EPDM, du silicone et du FKM pour les rôles d'étanchéité et de gestion thermique des batteries EV. | Propriété | EPDM | Silicone | FKM |
| Température continue maximale | 150°C | 230°C | 250°C |
| Limite de basse température | -40°C | -60°C | -20°C |
| Résistance au liquide de refroidissement au glycol | Excellent | Bien | Excellent |
| Ensemble de compression | Faible | Moyen | Faible |
| Coût relatif | $ | $$ | $$$ |
L'élastomère représente généralement 2 à 5 % du coût matière du pack. Choisir un polymère moins cher pour économiser quelques centimes par joint peut déclencher une réclamation au titre de la garantie qui coûte des milliers de dollars.
La tolérance du moulage et la précision de l’outillage déterminent la fiabilité du joint
Les joints en caoutchouc moulés par compression présentent des tolérances fonctionnelles de ±0,1 à ±0,3 mm, mais la conception du moule, la compensation du retrait et le contrôle du flash déterminent si ces tolérances se traduisent par une force d'étanchéité constante.
Le caoutchouc rétrécit après le démoulage et le taux varie en fonction du polymère et du duromètre. La cavité du moule doit donc être découpée avec la tolérance de retrait correcte. Le processus de moulage par compression dépend également de la cohérence du mélange des matériaux et du contrôle du durcissement, qui affectent la stabilité dimensionnelle d'un lot à l'autre. Trois fonctionnalités sont les plus importantes :
- hauteur de la surface d'étanchéité
- épaisseur de la section
- emplacement de la ligne de séparation et contrôle du flash
Un mouleur personnalisé avec une conception de moule en interne et un laboratoire de test raccourcit la boucle de développement. Jiaxing Tosun Rubber & Plastic Co., Ltd. emploie 12 ingénieurs en conception de moules et en mélanges qui peuvent convertir le dessin ou l'échantillon d'un client en un moule fini selon un calendrier serré, et une équipe d'inspection de 20 personnes vérifie les propriétés dimensionnelles et physiques avant l'expédition des pièces.
Une tolérance de ±0,15 mm n'est pas une subtilité en matière d'étanchéité de la batterie ; il sépare une compression saine d’une fuite par temps froid.
Moulage en caoutchouc personnalisé par rapport aux joints standard : quels achats doivent être comparés
Pour les programmes de batteries, les pièces moulées sur mesure justifient leur investissement en outillage car les joints standard disponibles dans le commerce ne peuvent pas reproduire la géométrie, le matériau ou la tolérance requis pour l'étanchéité du liquide de refroidissement, de l'évent et des connecteurs.
Les équipes d'achat comparant les prix par pièce verront les joints standard gagner. La comparaison change une fois que l'amortissement de l'outillage, la certification des matériaux, la capacité dimensionnelle et l'assistance à la conception sont inclus :
Joints moulés sur mesure
- géométrie conçue pour l'architecture du pack
- composé adapté au liquide de refroidissement et à la fenêtre de température
- tolérances contrôlées à ±0,15 mm
- support pour la conception et les tests de moules inclus
- outillage amorti sur le volume du programme
Joints standards
- limité aux formes et tailles existantes
- matériaux génériques tels que le NBR ou l'EPDM de base
- tolérances non optimisées pour le contact d'étanchéité
- pas de support d'ingénierie ou de DFM
- coût d'outillage nul, données de performances incertaines
Pour les petits volumes ou les prototypes, des joints standard peuvent combler l'écart pendant la construction du moule personnalisé. Une fois le pack entré en production, la pièce personnalisée est celle validée par rapport au dossier de sécurité.
L'outillage est amorti sur les 10 000 premières unités. Un rappel lié à une fuite coûte des millions de dollars ; la comparaison n'est pas étroite.
Capuchons d'aération, joints de connecteur et supports : les petites pièces moulées derrière le pack
Au-delà du joint du plateau principal, des bouchons, capuchons, soufflets et supports antivibratoires moulés assurent des fonctions d'étanchéité et de protection qui supportent le même poids de sécurité que le joint primaire.
Les connecteurs haute tension sont protégés par des gaines en silicone moulées et les ports de service inutilisés sont fermés par des capuchons en silicone qui empêchent l'humidité et les débris d'entrer pendant l'assemblage et le transport.
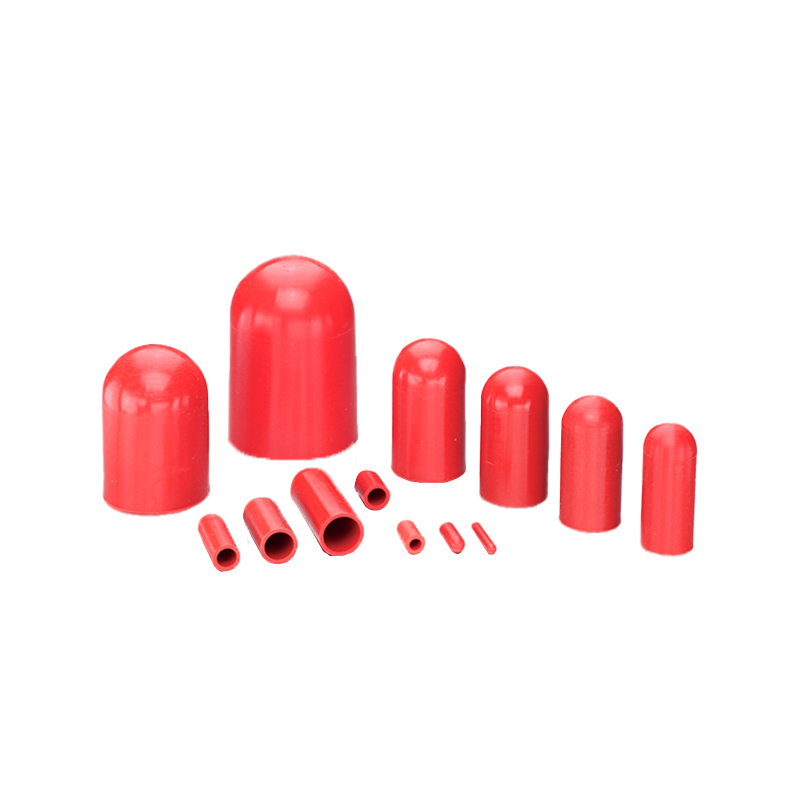 Capuchons en silicone haute température pour le masquage et la protection des ports Ces capuchons en silicone résistent à des cycles de revêtement répétés jusqu'à 316 °C et s'ajustent par étirement sur des trous filetés ou lisses, utiles pour sceller les ports de service inutilisés et protéger les connecteurs pendant l'assemblage et la peinture. Voir le produit →
Les supports collés en caoutchouc sur métal isolent le pack des vibrations du châssis et absorbent les charges d'impact, empêchant ainsi le boîtier et ses joints d'être soumis aux contraintes de la route. Étant donné que ces pièces combinent un élastomère avec un insert rigide en un seul composant collé, elles réduisent les fixations et les étapes d'assemblage tout en améliorant la répartition de la charge.
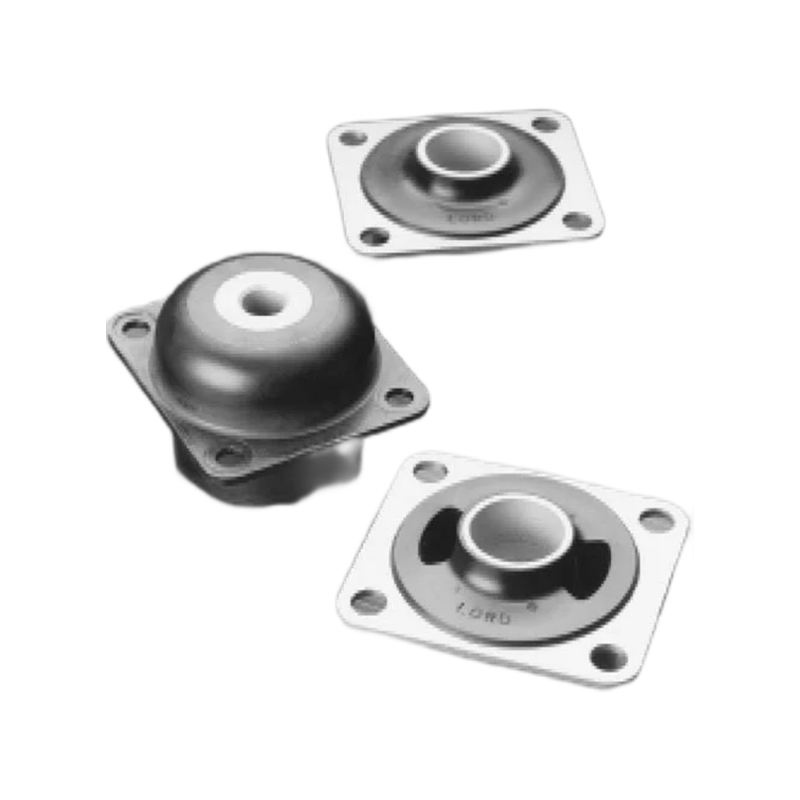 Supports vibrants à liaison caoutchouc-métal pour blocs-batteries Les supports en caoutchouc collé isolent le pack des vibrations du châssis et des charges d'impact, en utilisant une rigidité optimisée pour les charges lourdes et disponibles en EPDM, NBR, CR ou NR pour s'adapter aux applications automobiles et industrielles. Voir le produit →
Un connecteur non scellé ou mal bouché est une source courante de pénétration d’humidité dans les batteries. Le capuchon en silicone coûte quelques centimes ; le connecteur coûte des centaines.
FAQ : Moulage en caoutchouc personnalisé pour l'étanchéité des batteries EV
Ce sont les questions d'approvisionnement les plus fréquemment posées par les ingénieurs lors de la spécification de pièces en caoutchouc moulé pour les blocs-batteries.
Quel est le meilleur matériau en caoutchouc pour les joints de liquide de refroidissement de batterie EV ?
L'EPDM est le matériau le plus largement spécifié pour les joints de liquide de refroidissement en éthylène-glycol en raison de sa résistance chimique, de sa faible déformation rémanente à la compression et de son plafond de service continu de 150 °C. Le silicone est préférable lorsque la pièce doit rester flexible à des températures extrêmement basses ou à proximité de jeux de barres haute tension, et le FKM est spécifié lorsque des additifs de liquide de refroidissement agressifs ou des températures plus élevées sont présents.
Comment les joints en caoutchouc moulés sur mesure améliorent-ils la gestion thermique de la batterie ?
Des joints moulés sur mesure créent une limite fiable entre le circuit de refroidissement liquide et le compartiment électrique. En contrôlant la géométrie, la dureté et la déformation rémanente à la compression, une pièce moulée maintient la pression d'étanchéité qui maintient le liquide de refroidissement à l'intérieur des plaques froides et des collecteurs, préservant ainsi les performances thermiques pendant toute la durée de vie du pack.
Quelles tolérances un mouleur de caoutchouc personnalisé peut-il respecter sur un joint de batterie ?
Des tolérances fonctionnelles de ±0,1 à ±0,3 mm sont réalisables avec des moules de compression et de transfert bien conçus, en fonction du matériau, de l'épaisseur et de la géométrie de la pièce. Le mouleur doit compenser le retrait, contrôler les bavures et inspecter les dimensions critiques pour maintenir ces tolérances en production.
Tosun prend-il en charge la mise à l'échelle du prototype à la production pour les composants en caoutchouc des véhicules électriques ?
Oui. Jiaxing Tosun Rubber & Plastic Co., Ltd. exploite des lignes de mélange de matériaux, de moulage par compression et par extrusion, une conception de moules en interne et un laboratoire d'essai soutenu par une équipe d'inspection de 20 personnes, permettant à un joint de batterie personnalisé de passer du dessin à la production validée au sein d'un seul fournisseur.


