Actualités de l'industrie
Maison / Nouvelles / Actualités de l'industrie / Extrusion de caoutchouc sur mesure ou moulage : les principales différences et comment décider


2026-10-05
Un ingénieur en approvisionnement envoie une demande de prix pour un profil d'étanchéité EPDM et reçoit deux devis très différents : l'un d'un extrudeur, l'autre d'un mouleur. La version extrudée coûte moins cher au mètre, mais elle ne peut pas former de coude à 90 degrés à chaque extrémité. La version moulée gère facilement le pliage, mais elle supporte une charge d'outillage plusieurs fois supérieure. C'est la réalité pratique de l'extrusion de caoutchouc sur mesure par rapport au moulage : deux processus qui partent du même composé mais qui divergent complètement en termes de géométrie, de coût, de tolérances et de délai de livraison.
Définition de base
L'extrusion du caoutchouc est un processus continu de formation de profilés : le caoutchouc non durci est forcé à travers une ouverture de filière et la section transversale reste identique sur toute la longueur. Le moulage du caoutchouc est un processus par lots basé sur des cavités : chaque pièce est formée indépendamment à l'intérieur d'un outil fermé sous chaleur et pression.
Le moulage est le bon choix lorsque la pièce a une forme tridimensionnelle qui ne peut pas être étirée à travers une matrice ; L'extrusion est le bon choix chaque fois que la pièce est un joint long à profil constant, une garniture de bord ou un tuyau.
Dans le moulage par compression, une ébauche préformée de composé repose dans une cavité ouverte, la presse se ferme, durcit à chaud le caoutchouc et des éclairs se forment le long de la ligne de joint. Le moulage par transfert et par injection suit le même principe de cavité mais diffère dans la manière dont le composé pénètre dans l'outil. L'extrusion, en revanche, utilise une vis ou un vérin pour pousser une bande continue à travers un orifice façonné ; le profilé est ensuite durci dans un four à air chaud, un bain de sel ou un autoclave avant d'être coupé à longueur.
La décision commence par le dessin de la pièce, pas par le matériau. Les deux voies acceptent l’EPDM, le silicone, le caoutchouc naturel et la plupart des composés synthétiques. Ce qui fixe le processus, c'est de savoir si la géométrie est continue et prismatique ou discrète et tridimensionnelle.
Si une pièce nécessite une section identique sur deux mètres, l’extrusion est le seul procédé économique ; s'il nécessite des contre-dépouilles, des diamètres étagés, des bossages ou des inserts moulés, un moulage est requis.
L'extrusion produit une longueur illimitée d'une section transversale fixe. Le profilé peut être plein, creux ou co-extrudé avec un deuxième matériau, mais la forme ne peut pas varier sur la longueur. Le moulage reproduit une cavité tridimensionnelle fermée à chaque cycle, de sorte que des fonctionnalités telles que des filetages internes, des brides de montage et des diaphragmes renforcés en tissu deviennent possibles. Le tableau ci-dessous compare les deux processus selon cinq attributs d'ingénierie.
Comparaison de la capacité du processus, échelle 0-10
Plus haut est mieux pour chaque attribut. Les scores sont des comparaisons directionnelles pour des projets de caoutchouc personnalisés typiques.
Une règle empirique fiable : si la section reste identique pendant plus de 300 mm, l'extrusion gagne presque toujours en termes de coût. Si la forme varie sur sa longueur, le moulage est la seule voie.
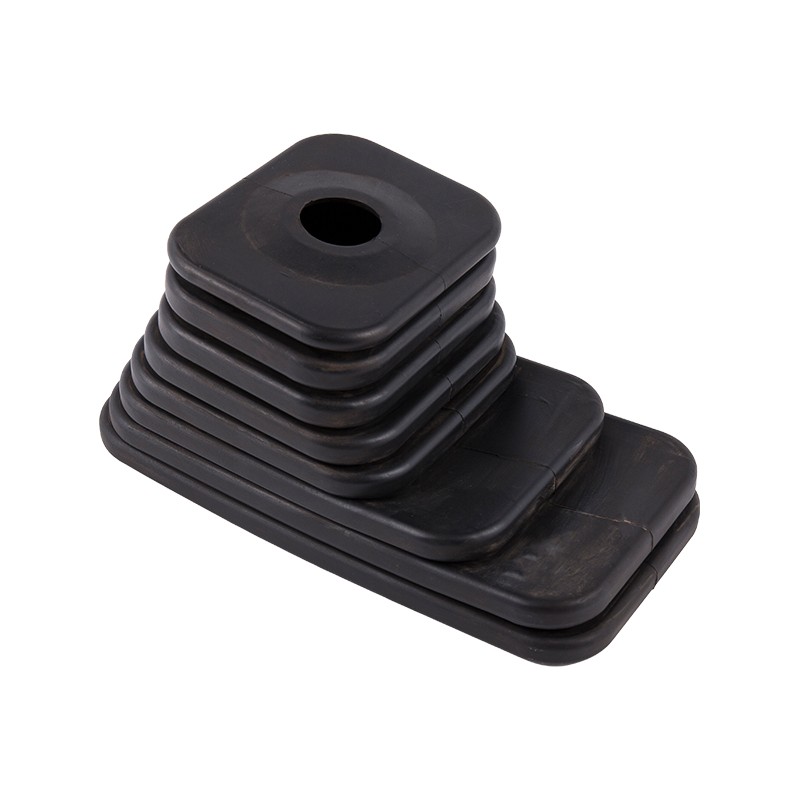
Prenons l'exemple d'un soufflet en caoutchouc utilisé comme cache-poussière pour changement de vitesse : ses circonvolutions changent de diamètre le long de l'axe, donc aucune filière droite ne pourrait le produire. Cette pièce est moulée dans une cavité en deux parties, et la même logique s'applique aux passe-câbles, aux capuchons et aux supports vibrants.
 Couvercle anti-poussière de soufflet de levier de vitesse en caoutchouc EPDM Ce soufflet en EPDM convient aux cache-poussière de changement de vitesse de différents diamètres, moulés pour des formes complexes que l'extrusion ne peut pas produire. Il offre une résistance éprouvée aux intempéries et à l’ozone pour une utilisation automobile. Voir le produit →
Les matrices d'extrusion coûtent une fraction d'un moule à compression multi-empreintes, mais les courbes de coût par pièce se croisent à mesure que le volume augmente et que l'outil moulé est amorti.
Une simple filière d'extrusion pour un profilé plein ou creux coûte généralement des centaines de dollars, tandis qu'un moule de production par compression ou par transfert avec des inserts de cavité se chiffre généralement en milliers. L'extrusion démarre également la production plus rapidement car l'essai de matrice est plus court que l'échantillonnage du moule. Cependant, une fois qu'un outil moulé atteint un état stable, des temps de cycle d'une à cinq minutes par polymérisation sont typiques pour les pièces de taille moyenne, et les outils multi-empreintes multiplient le rendement par cycle. Au-delà d'environ 50 000 pièces par an, le moulage peut donc permettre d'obtenir un coût unitaire moindre sur des pièces géométriquement complexes.
La même pièce peut atterrir de chaque côté du croisement en fonction du nombre de cavités. Un moule à quatre empreintes divise le coût de l'outillage en quatre pièces par cycle, ce qui abaisse le seuil de rentabilité par rapport à un outil à une seule empreinte. Ces fourchettes proviennent de devis de projet typiques plutôt que d'une liste de prix fixe ; les nombres exacts varient en fonction de la taille du profil, du nombre de cavités et du composé. Ce qui compte, c’est la forme de la courbe des coûts, et non le point précis où elle se croise.
Les pièces moulées assurent un contrôle plus strict sur les faces d'étanchéité critiques car la cavité fixe chaque surface, tandis que les profilés extrudés ont des tolérances de section plus lâches et ne peuvent pas capturer les inserts pendant le processus.
| Attribut | Extrusion | Moulage |
| Tolérance de section | /- 0,3-0,8 mm typique | /- 0,1-0,3 mm sur les dimensions critiques |
| Tolérance de longueur de coupe | /- 1-2mm | Hauteur de pièce fixée par cavité |
| Inserts en métal ou en plastique | Pas possible en ligne | Collé pendant le durcissement |
| Contre-dépouilles et actions secondaires | Pas possible | Possible avec des glissières ou des noyaux pliables |
| Etat de surface | Finition emboutie | Contrôlé par la cavité, peut être texturé |
Pour un joint de porte de véhicule commercial, le profil en forme de bulbe extrudé offre une section transversale constante à faible coût, tandis que la pièce d'angle moulée produit un rayon serré qu'une matrice droite ne peut pas obtenir. La plupart des systèmes de coupe-froid automobiles utilisent les deux.
La dureté modifie également l’équilibre. Les composés très mous en dessous de 30 Shore A sont plus faciles à contrôler lors du moulage car la cavité soutient la surface pendant le durcissement ; l'extrusion de profils très souples nécessite une manipulation soigneuse pour éviter toute déformation avant la vulcanisation.
L’histoire de la tolérance n’est pas une simple victoire à modeler. L'extrusion conserve une excellente consistance dans la direction d'étirage et est souvent préférée pour les longs parcours d'étanchéité droits, où l'épissage des segments moulés créerait des chemins de fuite. Chez Tosun ligne de production d'extrusion , les profilés sont vulcanisés en continu puis coupés aux longueurs du client, ce qui rend la rentabilité attrayante pour les pièces mesurées en mètres plutôt qu'en millimètres.
Le processus correct est défini par quatre contraintes : la géométrie requise, le volume annuel, la tolérance dimensionnelle et la nécessité ou non d'inserts ou de sections multi-matériaux.
La plupart des mauvais choix de processus proviennent d'abord de la tarification de la géométrie et ensuite du volume. Inversez cet ordre et la décision devient plus claire.
Pour un petit passe-fil qui scelle un câble passant à travers un panneau en tôle, la géométrie est courte, la paroi est mince et le nombre de pièces est souvent élevé. Cette combinaison indique le moulage, avec un outil multi-empreintes qui s'amortit rapidement. Pour un canal d'un mètre de long qui retient une vitre, l'extrusion est la seule voie raisonnable.
 Oeillet en caoutchouc personnalisable pour la protection des câbles et des fils Un passe-fil moulé protège les câbles passant à travers les panneaux et est idéal pour la production en grand volume. Disponible en EPDM, NBR, CR ou NR avec dureté réglable et plusieurs tailles. Voir le produit →
Le composant en caoutchouc personnalisé le plus rentable combine souvent une section constante extrudée avec des coins, des extrémités ou des inserts collés moulés, ce qui signifie que le fabricant doit exécuter les deux processus en interne.
Jiaxing Tosun Rubber & Plastic Co., Ltd. gère le mélange de matériaux, la préparation des tuyaux, le moulage et l'extrusion sur un seul site, avec 12 ingénieurs en conception et formulation de moules et une équipe d'inspection technique de 20 personnes. Cette combinaison est importante car une pièce hybride, telle qu'un tuyau de liquide de refroidissement avec des coudes moulés sur une longueur droite extrudée, a besoin d'un seul ingénieur pour la tolérance et la livraison, et non de deux fournisseurs négociant un joint collé.
Les exemples hybrides courants incluent :
Lorsqu'un seul fournisseur contrôle à la fois la filière d'extrusion et le moule de compression, la transition entre les processus est conçue sur la planche à dessin et non corrigée sur la chaîne d'assemblage. Les épissures moulées-extrudées sont testées en tant qu'assemblages complets avant leur commercialisation.
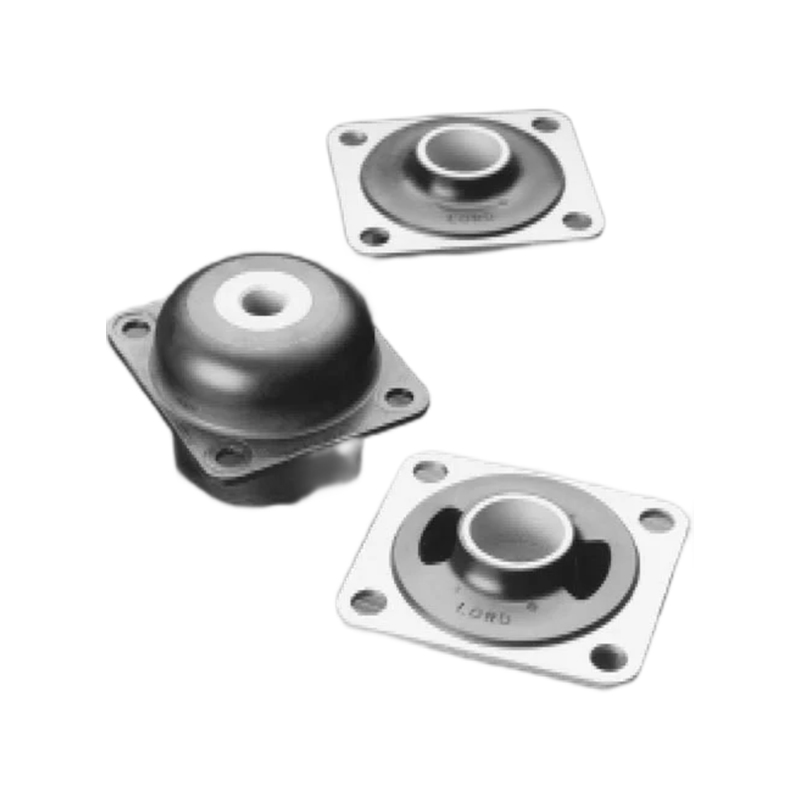
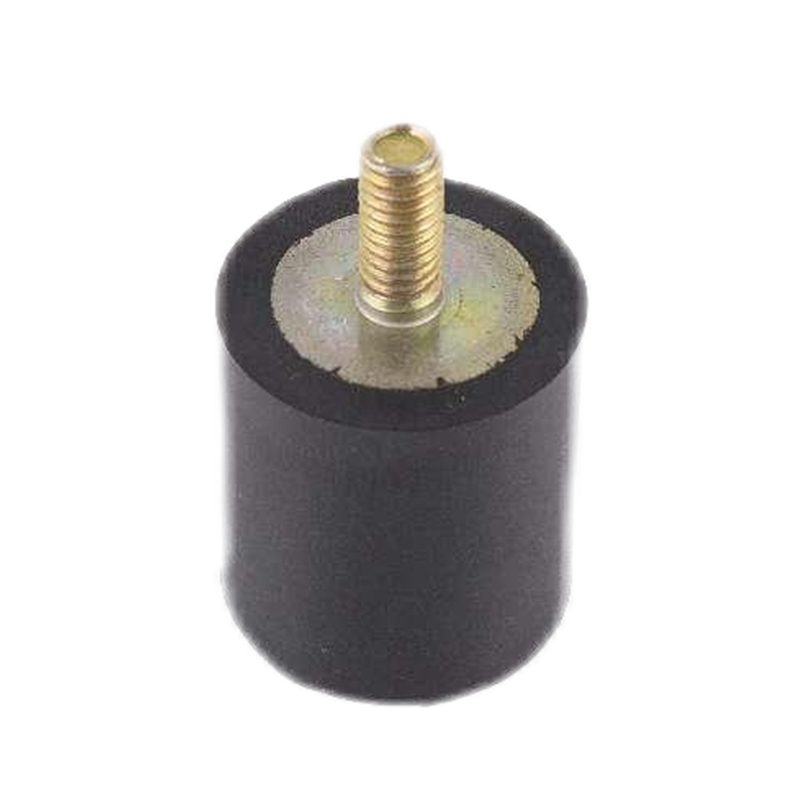
C’est également là que l’expertise en matière de collage entre en jeu. Un support moulé en caoutchouc sur métal qui absorbe les vibrations porte un insert qui doit rester aligné pendant le durcissement ; un joint d'étanchéité extrudé ne comporte aucun insert. Comprendre où va l'insert décide généralement quelle variante de moulage est utilisée sur le site de l'entreprise. ligne de production de moulage .
 Joints extrudés pour fenêtres et portes en divers élastomères Ces joints extrudés assurent l'étanchéité des portes et fenêtres des secteurs du transport, de la construction et du maritime. Choisissez parmi EPDM, CR, silicone ou FKM avec des couleurs personnalisables. Voir le produit →
Non. L’extrusion forme un profil continu et ne permet pas de positionner un insert à l’intérieur de la filière. Les inserts sont soit moulés pendant le cycle de durcissement, soit collés ensuite lors d'une opération secondaire.
Le moulage permet généralement d'obtenir des tolérances plus strictes sur les caractéristiques tridimensionnelles critiques, avec /- 0,1 à 0,3 mm commun sur les dimensions contrôlées par cavité. L'extrusion conserve une géométrie de section précise dans la direction d'étirage mais présente des tolérances de profil plus lâches, généralement de /- 0,3 à 0,8 mm.
Non. L'extrusion a un coût d'entrée en outillage inférieur, mais le moulage peut devenir moins cher par pièce à volume élevé, car les outils multi-empreintes polymérisent plusieurs pièces par cycle et éliminent les étapes d'assemblage secondaires sur des géométries complexes.
Oui. Les fournisseurs qui exécutent les deux processus, tels que Jiaxing Tosun Rubber & Plastic Co., Ltd., peuvent concevoir des assemblages hybrides avec des sections extrudées et des détails moulés sous un seul système qualité, ce qui simplifie les tolérances, les tests et la livraison.
Réponse rapide : extrusion pour des profils longs et constants, moulage pour des pièces 3D complexes et approche hybride lorsque les deux éléments apparaissent dans un seul assemblage.
Centre de produits
Caoutchouc pour insérer la liaison Produits en caoutchouc extrudés Tuyau en caoutchouc Produits moulés personnalisésLiens rapides
Contactez-nous
Droit d'auteur ©
Jiaxing Tosun Rubber & Plastic Co., Ltd.
Tous droits réservés.
Produits en caoutchouc et en plastique personnalisés